절삭공구의 소재 종류와 특성
JJTOOLS조회수 5703
대표적인 절삭공구 재료 7개
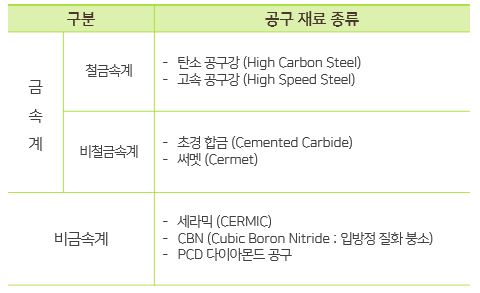
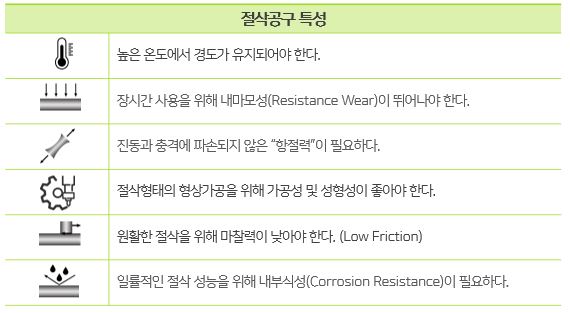
절삭공구의 특성 및 조건
절삭공구는 마찰로 고열과 큰 충격 등 외력으로 큰 가혹한 환경에서
사용되기 때문에 아래와 같은 조건이 필요하다.
탄소 공구강
고속도강 이전 기초 절삭 공구 “탄소 공구강”
- 불순물이 적으며, 약 0.6~1.5%의 탄소를 함유한 공구용 탄소강
- 날 끝 온도가 300˚C 정도가 되면 연화되어 절삭이 불가능 한 상태가 된다
- 절삭 형태의 가공이 수월하고 경제성의 장점으로 경합금, 연강 절삭에 사용된다
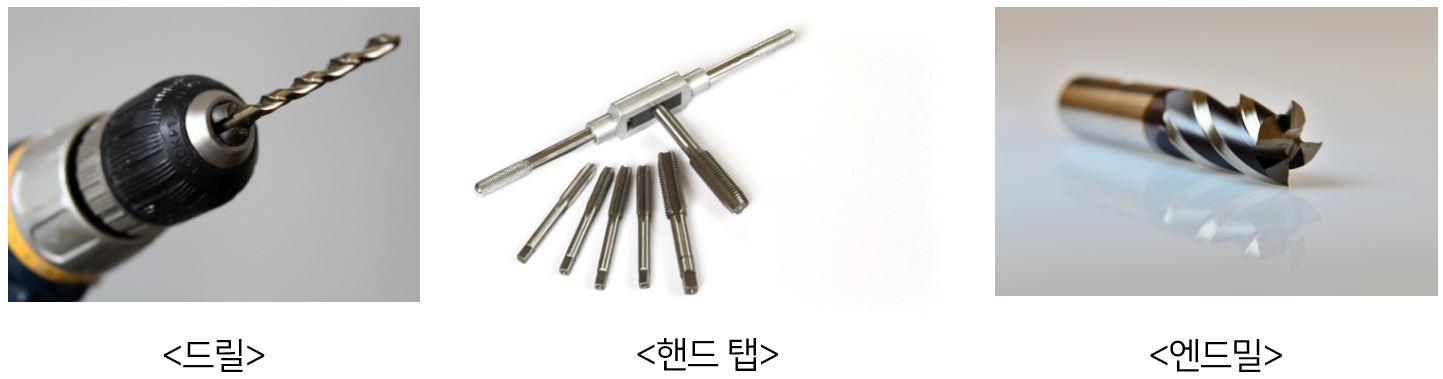
HSS (고속도강) High –Speed Steel(HSS, 하이스)
개발 목적 : 탄소 공구강의 단점을 보완하기 위해 내열성과 내마모성이 더 뛰어난 고속 공구강이 개발 되었다.
- 탄소 공구강은 250˚C에서 공구의 날 끝이 무디어 지나, 고속도 강은 500~600˚C까지 무뎌지지 않는다.
- 고속도 강의 의미는 현재 많은 소재의 개발로 퇴색되었으나, 경제성과 범용성으로 지금도 사용된다.
- 탄소가 0.7~1.5% 정도인 탄소강에 W, Cr, V, Mo 등의 금속 원소로 이루어진 일종의 합금강.
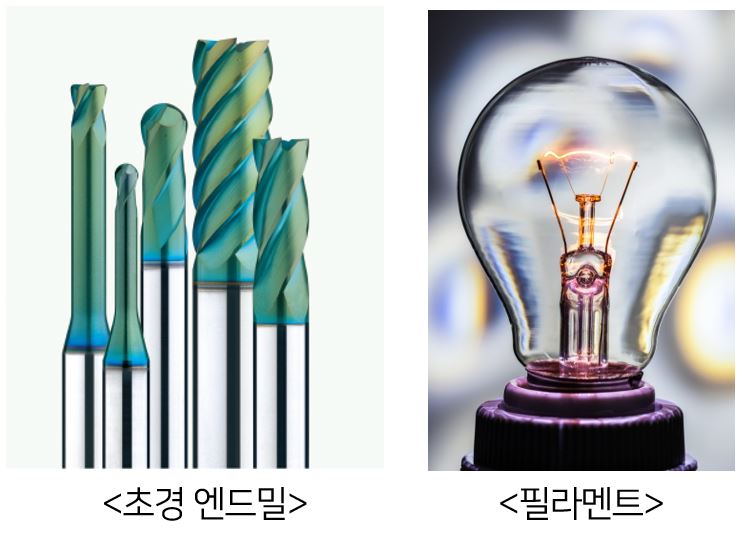
Carbide (초경) WC-CO(Tungsten Carbide)
개발 배경 : 고속 공구강보다 더 높은 소재의 내열성과 경도가 필요하여 소결체인 텅스텐 카바이드가 개발 되었다.
- WC(탄화 텅스텐)과 Co(코발트)의 합금으로 WC-Co로 표기,
- 텅스텐은 금속 중 녹는점(약 3,400˚c)이 가장 높고 경도와 내마모성, 내열성이 뛰어나 절삭공구에 적합하다.
- 알루미늄 다음으로 전도도가 준수하며, 절삭공구를 포함하여 백열전구의 필라멘트로도 사용이 된다.
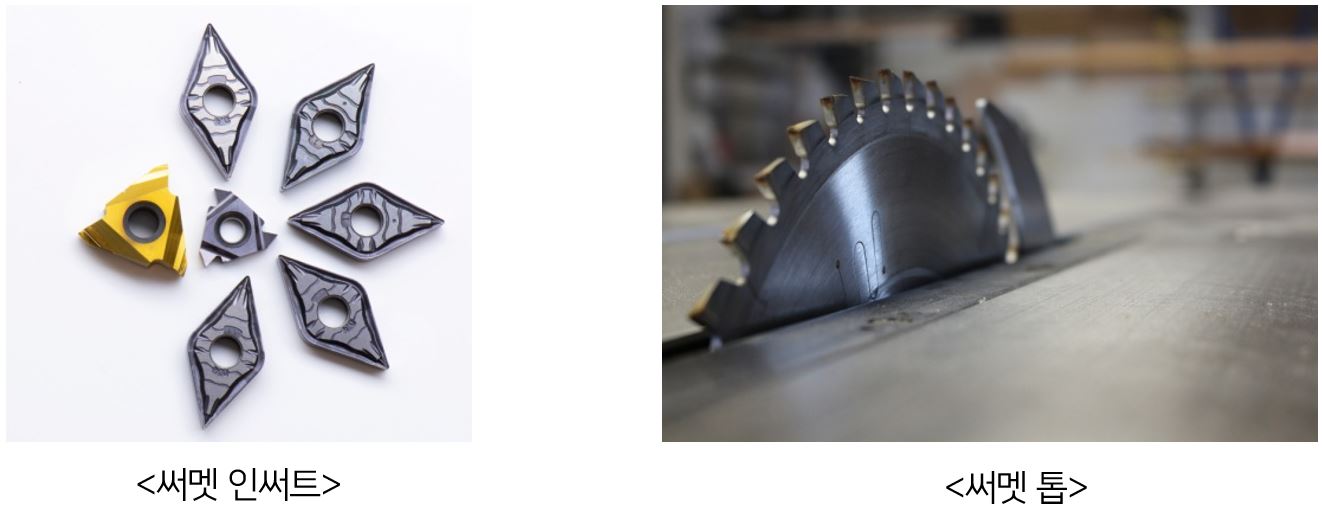
Cermet Cermic(Tic, Tin) + Metal(CO) = Cetmet
개발 목적 : 텅스텐 카바이드보다 더 높은 내마모성과, 철과 반응하지 않는 세라믹의 장점으로
절삭 작업 시 효율을 높이기 위해 개발 되었다.
- 세라믹과 메탈의 합성어로 써메트로 칭한다.
- 높은 내마모성으로 가공성이 낮아 엔드밀과 같은 형상의 구현이 힘들어 주로 인서트에 사용되는 소재.
- 탄화티탄(TiC) 또는 질화티탄(TiN)에 Metal(Co)을 더해서 만드는 경도가 높은 소결체.
- 높은 내마모성으로 정삭 작업에는 높은 효과가 있으나, 단속 절삭에는 적합하지 않다. (높은 취성으로 공구가 파손될 염려가 있음)
- 그러나, PVD 코팅을 통해 공구의 단점을 보완하기도 한다.
세라믹 (Ceramic)
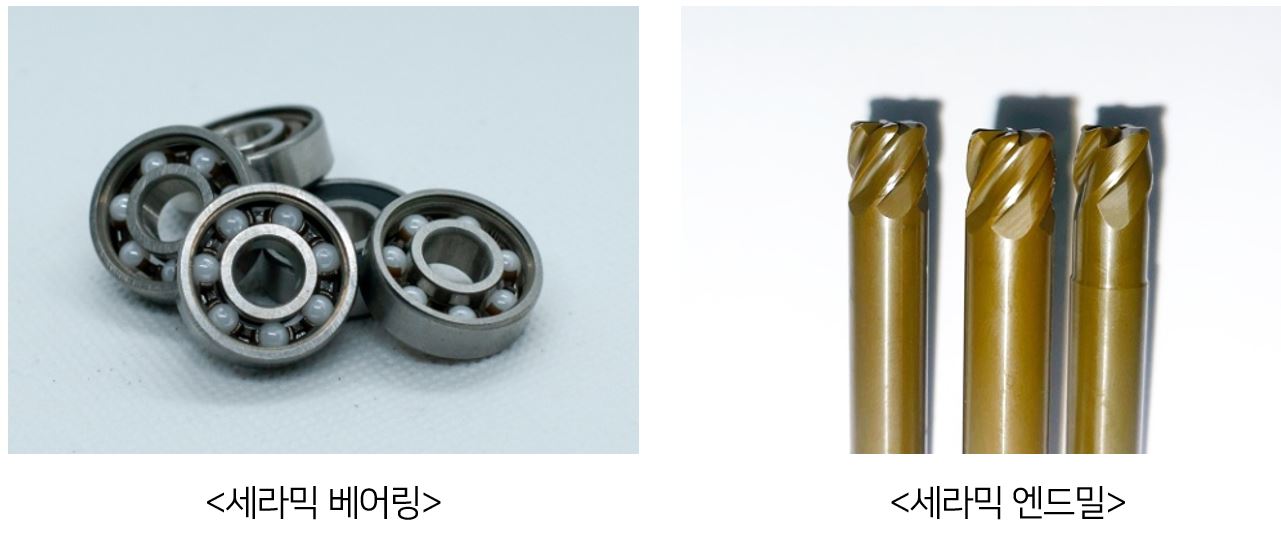
개발 목적 : 가공 시 발열이 많은 고경도 및 난삭재 가공을 위해 내열성이 뛰어난 세라믹 공구가 개발 되었다.
- 산화 알루미늄 또는 질화 실리콘 계열의 파우더를 고압, 고열로 압축,소결하여 만드는 재종.
- 내열성과 경도가 높고 화학적으로 안정적이기 때문에 고경도 난삭재(인코넬 등) 절삭 공구로 적합.
- 용융점이 1,960˚C 이며 1,100˚C이상에서도 경도를 유지함,(1,100˚C에서 HRA90 정도)
- 급격한 온도변화에 약하다는 단점이 있다.
- 열 충격에 강하고 열팽창지수가 낮아 베어링에 사용된다.
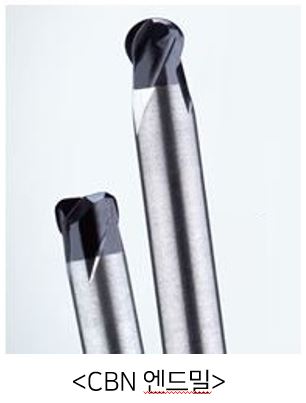
CBN (Cubic Boron Nitride)
개발 목적 : 텅스텐 카바이드보다 더 높은 내마모성으로 장시간 정삭 작업에 적합한 소재
- 인공적으로 만든 입방정 질화 붕소입자를 7만기압, 2,000˚C의 초고압 고온상태에서 소결한 재종이다.
- 다이아몬드와 거의 유사한 결정구조와 경도로 철과 반응하지 않아 고경도 및 열처리강 절삭에 적합하다.
- 열전도율이 커서 열을 빠르게 분산시키므로 안정된 가공이 가능하다.
- 보통 모재에 용접된 형태로 사용된다.