엔드밀의 날 수와 엔드밀의 비틀림각의 특성
JJTOOLS조회수 4241
엔드밀의 날 수
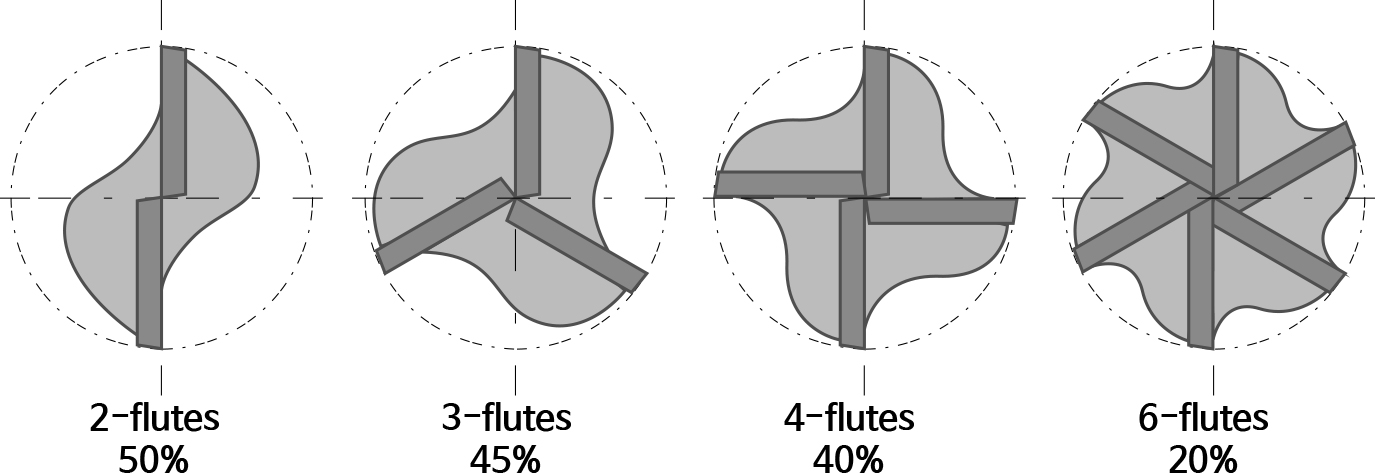
Chip pocket 단면 형상 면적 비교
엔드밀 날 수 장단점 및 활용
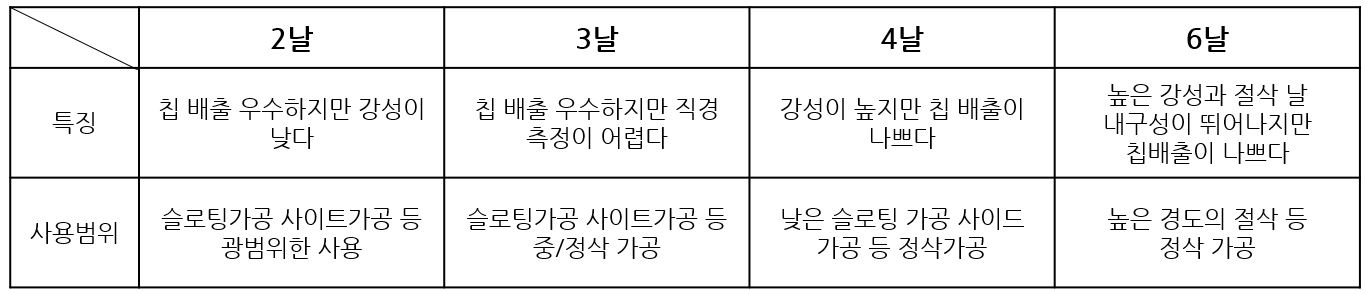
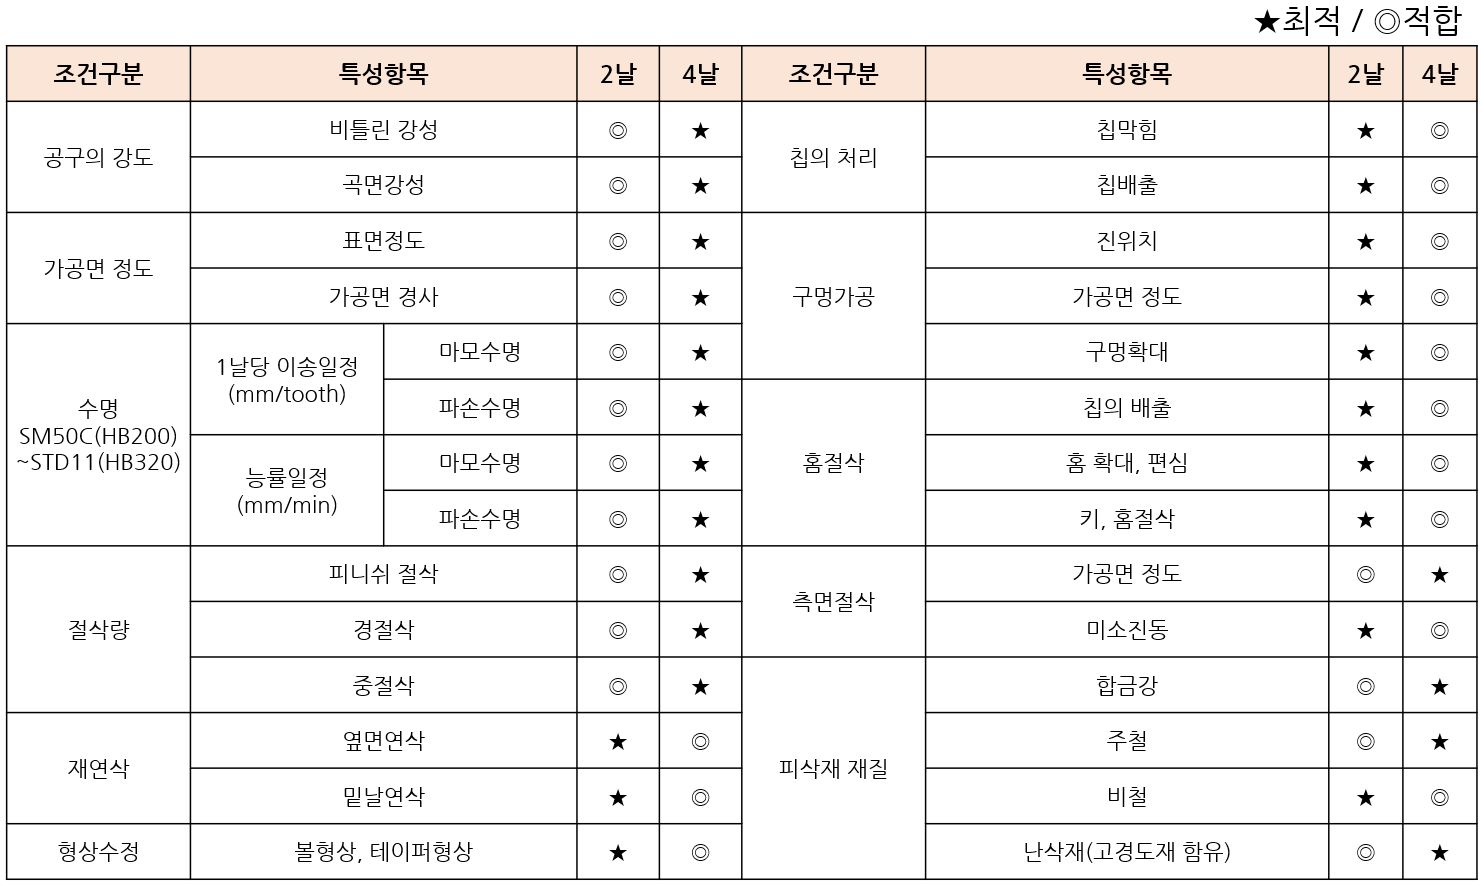
일반적으로 날 수가 적을수록 엔드밀은 칩 포켓이 넓고 배출이 좋으나, 단면적이 적고 강성이 떨어지므로
휨 발생 가능성이 크다. 엔드밀 설계에 따라서 고려해야 할 요소들이 많지만 크게 공구의 날 수로도 사용 용도가 분류된다.
엔드밀의 비틀림 각
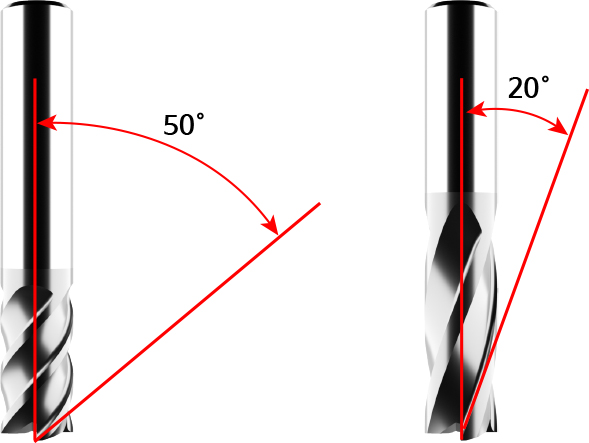
절삭공구의 성능은 엔드밀과 드릴 등 헬릭스 각도에 따라서
기하학적인 특성 상 절삭력과 진동 및 칩 제거에 큰 영향을 미칩니다.
엔드밀의 헬리컬 각도는 최소 10º에서 최대 60º도 까지 절삭 용도에 따라 변경되며,
일반적으로 30º~40º 각도의 설계로 최고의 제품 성능을 위해 조정하여 설계를 적용합니다.
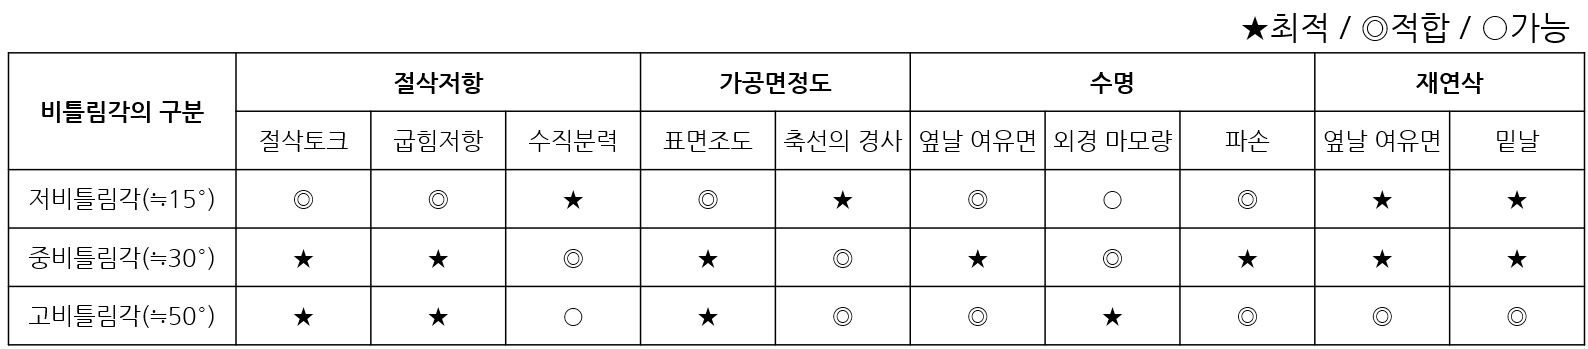
아래에 표는 헬리컬 각도에 따라서 달라지는 공구의 특징을 나타 낸 표 입니다.
헬릭스 각도의 영향
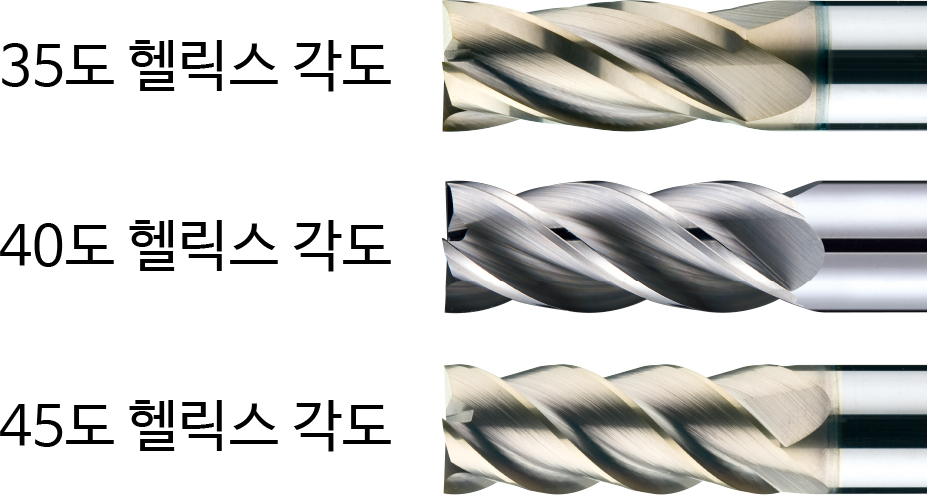
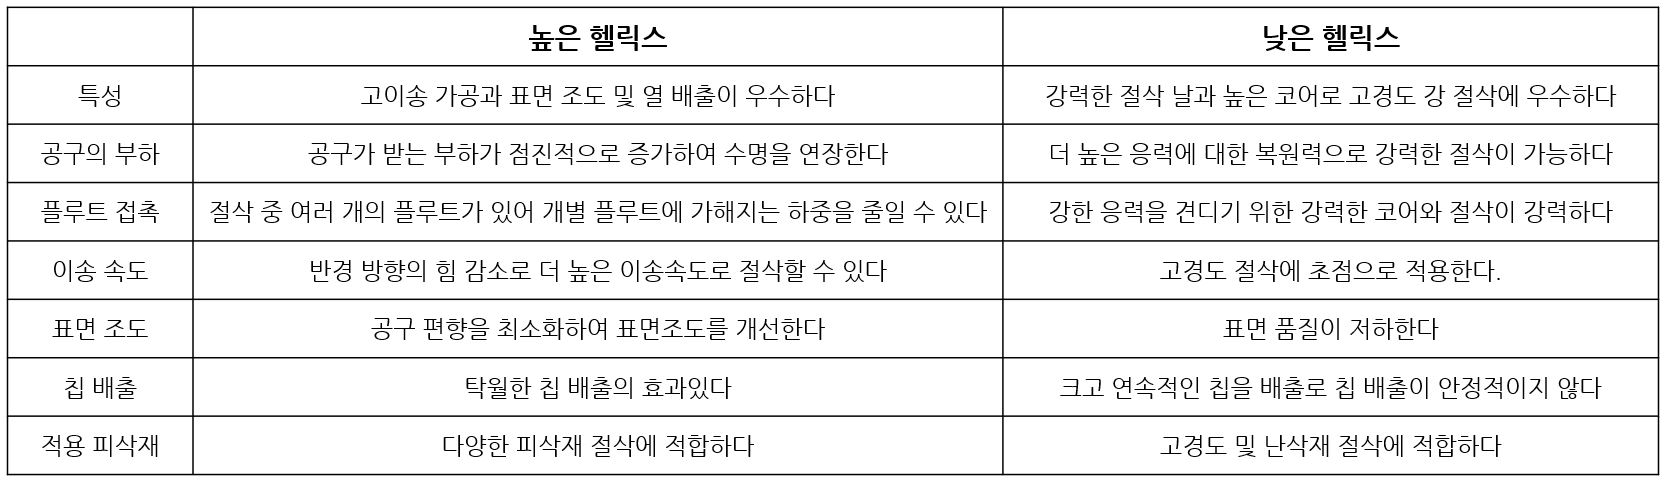
1. 절삭 소재 : 절삭하는 피삭재에 따라서 헬리스 각도를 결정하는 큰 중추적인 역할을 합니다
고경도 강 / 티타늄 등 단단한 피삭재 용도 공구는 알루미늄과 같이 절삭이 용이한 피삭재 공구와 다른 헬릭스 각도가 필요합니다.
예를 들어, 절삭이 용이한 피삭재 공구는 우수한 칩 배출을 위해 큰 헬릭스 각도가 필요하며, 높은 헬릭스 각 설계로 배출되는
칩의 막힘과 파손 등 을 감소시킵니다.
2. 가공 방식 : 헬릭스 각도는 밀링과 드릴링 등 작업용도에 따라서 설계가 변경됩니다.
공구 제조사마다 목적에 따라서 차이가 날 수는 있지만 주로 밀링 작업 시 공구 강성을 우선 시 하는 반면, 드릴링 작업은 칩 배출을
강조 할 수 있습니다. 제품 용도에 따라서 헬릭스 각도는 변경 될 수 있습니다.
3. 공구의 강성 : 헬릭스 각도는 절삭공구 코어 직경에 큰 영향으로 결과적으로는 공구 강성의 큰 영향을 미칩니다.
낮은 각도의 공구는 높은 각도의 공구보다 더 두꺼운 코어의 설계로 큰 강성의 공구로 제작이 됩니다.
고경도의 피삭재 가공과 절삭부하가 많은 절삭에 중요한 요소입니다.